Raskt svar: for metallplater er en fiberlaser-skjæremaskin standardvalget over en materialtykkelse på 0,5 til 20 mm. Den kutter en hvilken som helst profil rett fra en CAD-fil uten verktøy, et snitt på bare noen få tidels millimeter og kantkvalitet som vanligvis ikke trenger noen etterarbeid. Velg 1,5 til 3 kW hvis arbeidet ditt hovedsakelig er tynnplate; flytte til 6 kW og over når plate over 10 mm blir rutine. Det som virkelig avgjør kjøpet er imidlertid hvordan kraft, bordstørrelse, hjelpegass og resten av linjen passer sammen, ikke det største tallet på dataarket.
To kjennetegn forklarer hvorfor fiberlasere har fortrengt CO2-maskiner i platearbeid. Strålen genereres og leveres gjennom fiberoptikk i stedet for speil, så innrettingsarbeid og rutinemessig vedlikehold forsvinner stort sett. Bølgelengden absorberes også effektivt av reflekterende metaller som aluminium, messing og kobber, som alltid var vanskelige for CO2-systemer.
Avsnittene nedenfor forklarer hvordan skjæreprosessen fungerer, hvordan du tilpasser kraft og bordstørrelse til materialet ditt, og hvor laseren sitter i en komplett platelinje.
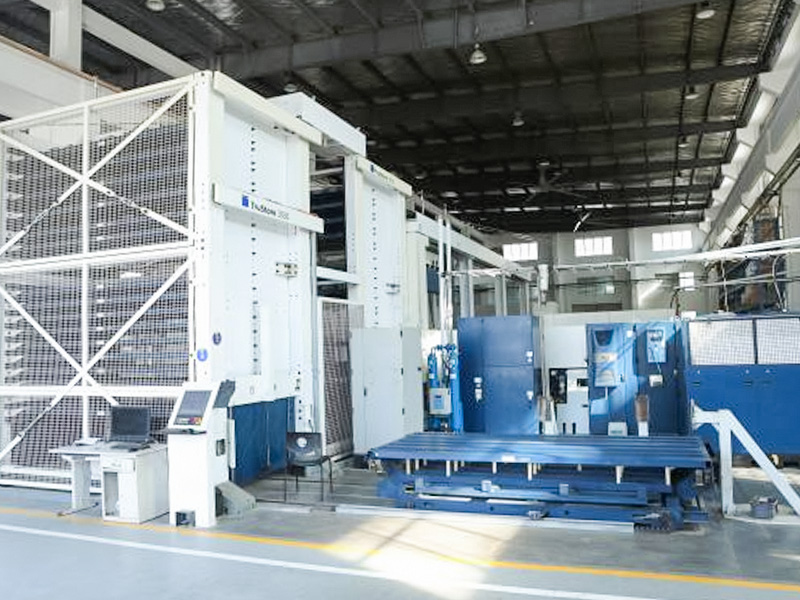
 Tilpassede CNC fiberlaserskjæremaskiner Storformat TRUMPF fiber- og CO2-laserkuttere som leverer de smale snittene og rene kantene som er beskrevet for rett-til-bøyde metalldeler. Se produkt →
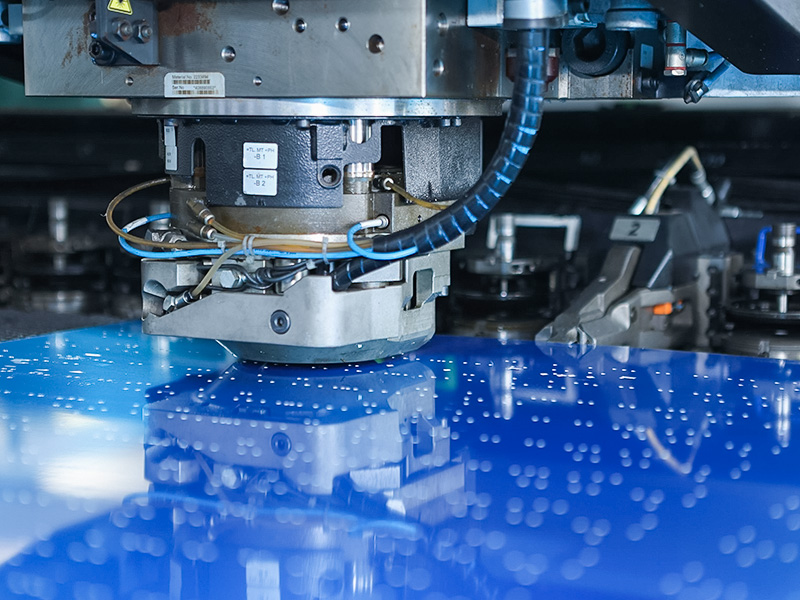
En fiberlaser konsentrerer lys til en flekk en brøkdel av en millimeter på tvers. Ved den intensiteten smelter og fordamper metallet ved fokuspunktet, mens en stråle med hjelpegass blåser det smeltede materialet ut av snittet nedenfra. Skjærehodet følger en programmert bane, vanligvis importert som en DXF-fil fra ditt CAD-system, og nesteprogramvare ordner mange deler på ett ark slik at operatøren håndterer materialet bare én gang. Kerfbredden er vanligvis mellom 0,1 og 0,3 mm, og den varmepåvirkede sonen er smal nok til at de fleste emner går rett til bøying eller sveising uten å rettes ut.
Gassen som føres gjennom dysen endrer både skjærehastighet og kantfinish mer enn mange kjøpere forventer. Tre alternativer dekker nesten alt arkarbeid:
| Assist gas | Passer best for | Avveininger |
|---|---|---|
| Oksygen | Blødt stål, spesielt over 6 mm, hvor den eksoterme reaksjonen øker hastigheten på skjæringen | Etterlater en mørk oksidkant som må fjernes før sveising eller belegg |
| Nitrogen | Rustfritt stål, aluminium og enhver del sveiset eller ferdig senere | Trenger høyt trykk og flyt, noe som gjør den til den dyreste gassen å kjøre |
| Trykkluft | Tynt bløtt stål og prissensitive produksjonsløp | Laveste driftskostnad, men kanter viser lett oksidasjon |
En praktisk konsekvens: hvis du kutter mye rustfritt stål, pris nitrogentilførselen før du priser maskinen. Sylindre, bulktanker eller en gassgenerator er gjentakende kostnader som varer lenger enn enhver kjøpsrabatt.
Effekten setter taket på tykkelse og spaken på hastighet. Som en grov industriguide håndterer en 1,5 kW fiberlaser bløtt stål til ca. 6 mm, en 3 kW-maskin når rundt 10 mm, en 6 kW-enhet kutter til ca. 16 mm, og 12 kW-klassens maskiner arbeider over 25 mm med oksygenassistanse. Kapasitetene i rustfritt og aluminium er lavere og går vanligvis på nitrogen. Bruk rutenettet nedenfor som utgangspunkt, og kontroller deretter hver tykkelse du faktisk selger mot produsentens skjæretabeller.
Tynnplateproduksjon. Blødt stål til ca. 6 mm; rustfritt og aluminium et trinn tynnere. Typisk for kapslinger, braketter og lett fabrikasjon.
Produsentens arbeidshest. Rundt 10 mm i bløtt stål, med en fornuftig balanse mellom hastighet, gasskostnad og pris per del.
Mellom tykkelse plate opptil ca. 16 mm i bløtt stål. Passer til landbruk, konstruksjon og maskinrammearbeid.
Tung plate over 25 mm med oksygenhjelp. Gjør tykksnittsskjæring økonomisk i stedet for marginal.
Behandle disse tallene som orientering i stedet for garantier. Kuttehastigheten faller bratt nær maskinens maksimale tykkelse, så en del som er teknisk mulig kan være kommersielt dårlig. Mange kjøpere dimensjonerer maskinen for å kutte sine vanlige tykkelser raskt og outsource en og annen tung plate.
Maskinbetegnelser koder vanligvis for arbeidsbordet: en 3015-maskin har en seng på omtrent 3000 x 1500 mm, en 4020 strekker seg til 4000 x 2000 mm. Kjøp bordet for arket du kjøper, ikke omvendt. Vanlige lagerstørrelser er 1 000 x 2 000 mm, 1 250 x 2 500 mm og 1 500 x 3 000 mm, så en 3015 dekker de to mest populære formatene. Et byttebord, hvor den ene sengen kutter mens den andre losses, betaler seg raskt tilbake i butikker som kjører mer enn ett skift.
For et fyldigere beslutningsrammeverk, vår guide til å velge riktig CNC laserskjæremaskin dekker strøm, budsjett og ettersalgsspørsmål mer detaljert.
En laserskjæremaskin fungerer sjelden alene. Blank kvalitet oppstrøms og formingsnøyaktighet nedstrøms avhenger begge av det, og en typisk kjede går gjennom fem stasjoner:
Innkommende plate og spole flates først. Blanks kuttet fra skjevt ark forlater bordet med uforutsigbar flathet, og den feilen kommer inn i hver senere stasjon.
Deler er nestet og kuttet i ett oppsett, inkludert hullene og sporene som ellers ville trengt boring eller stansing.
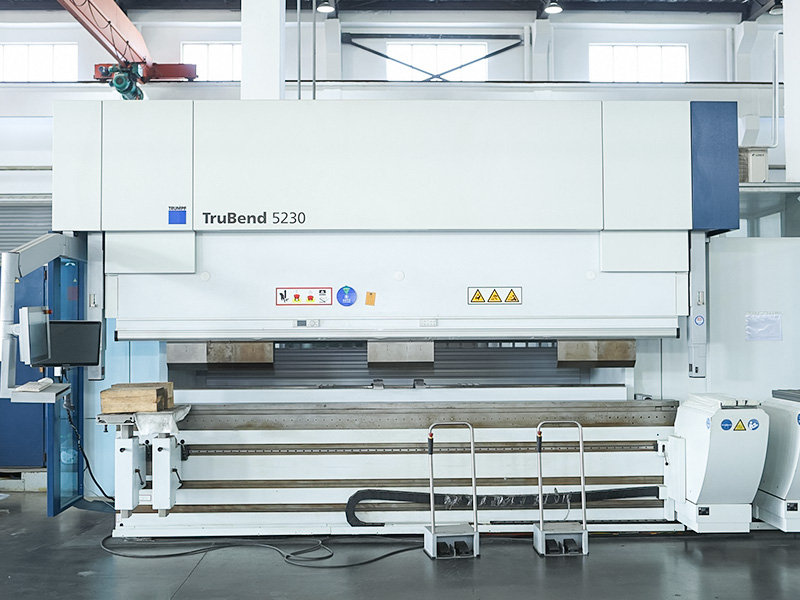
En kantpress bretter flenser langs de kuttede kantene. Rene, rette kuttkanter og nøyaktige reliefkutt er det som holder bøyningsvinklene repeterbare.
Kuttede og formede deler settes sammen til sammenstillinger. Konsekvente kanter og hullposisjoner gjør sveisearmaturer enkle.
Polering og belegg avslutter monteringen. Nitrogen-kuttet rustfritt beveger seg ofte rett til etterbehandling uten kantopprydding.
Innkjøp av disse stasjonene fra én leverandør holder ansvaret for toleranser på ett sted. Nivelleringsmaskiner og kantpresser er de vanligste følgekjøpene til en ny laser.
 Tilpasset nivelleringsmaskin for metallplater En utjevningsmaskin for ruller som gjenoppretter flatheten til skjeve plater, et vanlig kjøp når du legger en laser til en metalllinje. Se produkt →
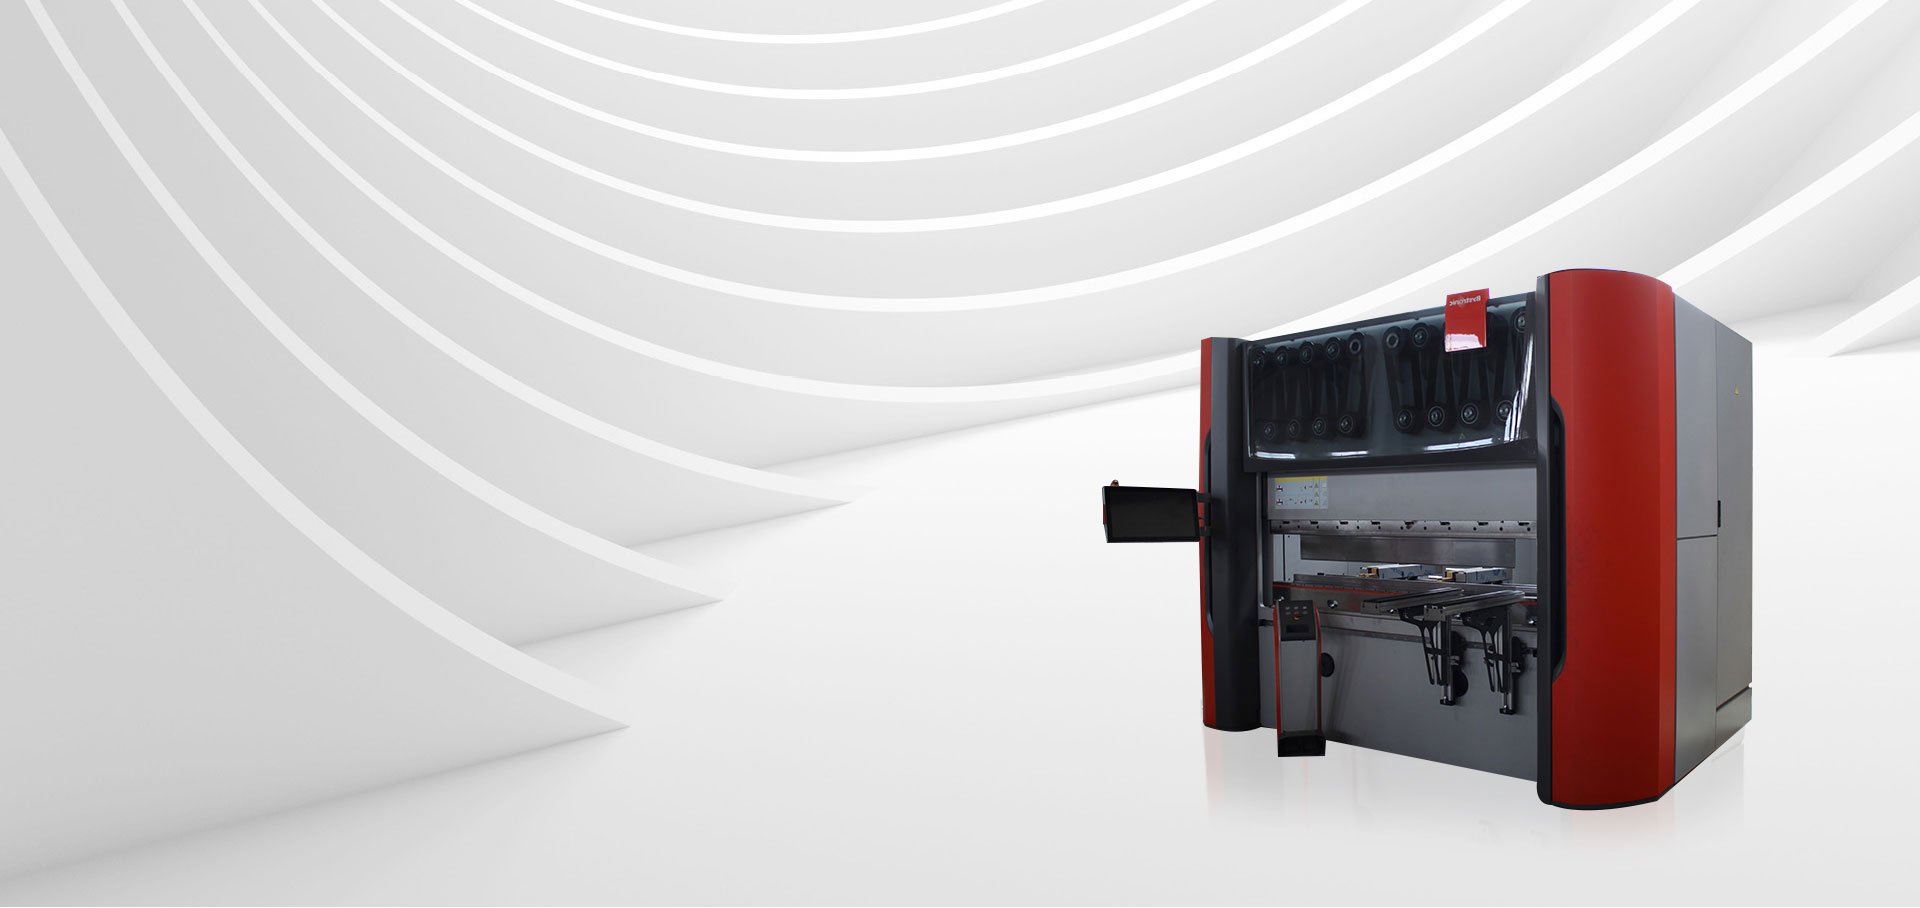
 CNC bøyemaskiner og kantpresser CNC kantpresser og bøyesentre fra TRUMPF, Salvagnini og Bystronic som danner laserkuttede emner til ferdige vinkler og former. Se produkt →
Dataark bygger kortlister; testkutter nære avtaler. Før du signerer en kjøpskontrakt, be om:
Hvis volumene dine ennå ikke rettferdiggjør en maskin, er den samme funksjonen tilgjengelig som en tjeneste. Å sende tegninger og kjøpe ferdige deler, kuttet, bøyd, sveiset og belagt, er et vanlig første skritt før man binder kapital, og vår tilpasset fabrikasjonstjeneste fungerer akkurat slik, fra kundetegninger til inspiserte ferdige deler.
Hvilken tykkelse kan en laserskjæremaskin for metallplater håndtere?
Det avhenger av kraft. Som en generell veiledning dekker 1,5 kW bløtt stål til ca. 6 mm, 3 kW til ca. 10 mm, 6 kW til ca. 16 mm, og 12 kW klasse maskiner over 25 mm. Kapasitetene i rustfritt stål og aluminium er lavere og kjøres vanligvis på nitrogen.
Er fiberlaser bedre enn CO2 for metallplater?
For nye kjøp er fiber det praktiske svaret for nesten alt platearbeid: høyere elektrisk effektivitet, lavere vedlikehold og bedre resultater på reflekterende metaller. CO2 overlever hovedsakelig i eldre installasjoner og noen få spesialistapplikasjoner.
Hvilket filformat trenger maskinen?
Flate 2D-profiler, oftest DXF- eller DWG-filer eksportert fra ditt CAD-system. Nesting-programvare ordner profilene på arket og genererer skjæreprogrammet.
Kan jeg bestille deler i stedet for å kjøpe en maskin?
Ja. Send tegninger og materialspesifikasjoner, motta tilbud og bestill ferdige emner eller komplette sammenstillinger. Mange butikker validerer etterspørselen på denne måten før de kjøper utstyr.

 +86-13771171111 +86-13338110517