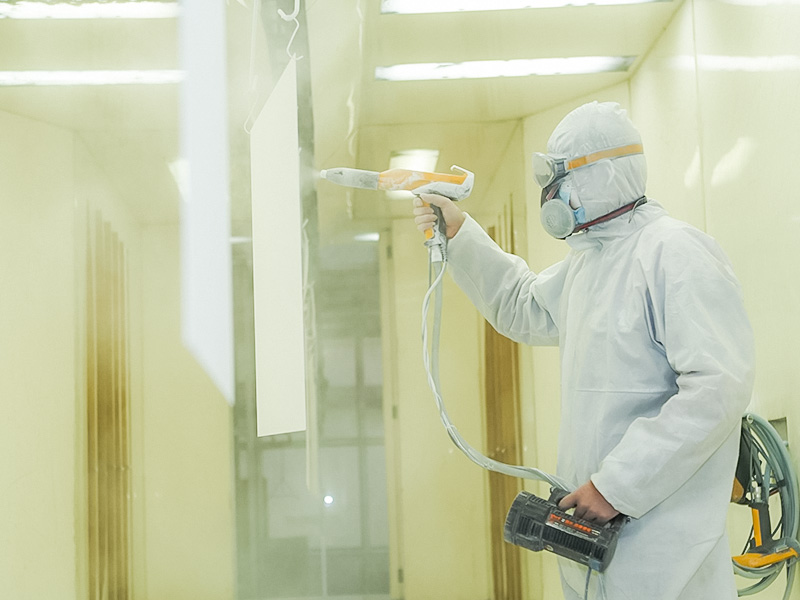
Gå inn i en hvilken som helst etterbehandlingsbutikk som fortsatt belegger deler for hånd, og du vil se det samme mønsteret. Operatøren setter pistolavstanden etter følelse, justerer forstøvningstrykket etter øret og bedømmer pelsen etter glansen til den våte malingen. Ved den femtiende delen har den tørre filmtykkelsen drevet; kanter viser løp, flate områder viser tynne flekker, og en del av partiet kommer tilbake fra inspeksjon som omarbeid. Et automatisert sprøytebeleggsystem fjerner denne variasjonen ved å plassere hver beleggparameter under maskinkontroll: samme pistolbane, samme væsketilførsel og samme forstøvningstilstand på del én og del tusen.
Denne veiledningen dekker hva automatiserte sprøytebeleggsystemer er, de viktigste maskintypene, fordelene som rettferdiggjør investeringen, og faktorene som må avgjøres før du legger inn en bestilling.
Et automatisert sprøytebeleggsystem er en produksjonsmaskin som påfører et væske- eller pulverbelegg på arbeidsstykker uten at en operatør styrer pistolen. Arbeidsstykket beveger seg på en transportør eller sitter på en roterende fikstur, mens en eller flere faste, frem- og tilbakegående eller roterende pistoler påfører belegget i en kontrollert tåke.
Automatisering er viktig fordi beleggkvaliteten avhenger av parametere som er vanskelige å holde stabile for hånd. Et moderne system regulerer:
Når disse verdiene er satt i kontrollsystemet, endres de ikke under et skift. Denne repeterbarheten er grunnlaget for alle andre fordeler dette utstyret tilbyr.
Automatiserte systemer er vanligvis klassifisert etter måten pistolen beveger seg over arbeidsstykket. Fire oppsett dekker de fleste industrielle bruksområder: viftebeleggere, stempel-sprøytemaskiner, roterende sprøytemaskiner og lineære sprøytemaskiner.
| Systemtype | Hvordan det påfører belegget | Best passform |
|---|---|---|
| Viftebelegger | Faste eller sakte oscillerende kanoner produserer et bredt, flatt viftemønster over en bevegelig overflate | Flate plater, paneler og platematerialer i kontinuerlig produksjon |
| Fram- og tilbakegående spraymaskin | En pistolvogn beveger seg opp og ned mens delen passerer horisontalt på en transportør | Middels til høyt volum med ett dominerende flatt eller svakt buet ansikt |
| Roterende spraymaskin | Våpen sveiper i en sirkel rundt delen, eller delen roterer på en spindel inne i båsen | Tredimensjonale deler som trenger dekning på flere sider |
| Lineær spraymaskin | Pistoler beveger seg i en rett linje langs lengden av arbeidsstykket | Lange profiler, profiler og strukturelle komponenter |
Velg layout etter geometri først og etter hastighet andre. Et flatt panel er bortkastet på en roterende maskin, mens en kompleks del vil beseire en viftebelegger. Hvis produktutvalget ditt endrer seg sesongmessig, velg en messe- og transportørarrangement som aksepterer flere delstørrelser i stedet for ett optimalisert oppsett. Vår automatisert sprøytebeleggutstyr dekker både individuelle stasjoner og komplette transportbånd, så det riktige svaret er vanligvis en konfigurasjon tilpasset din delkonvolutt og syklustid i stedet for en standard katalogmodell.
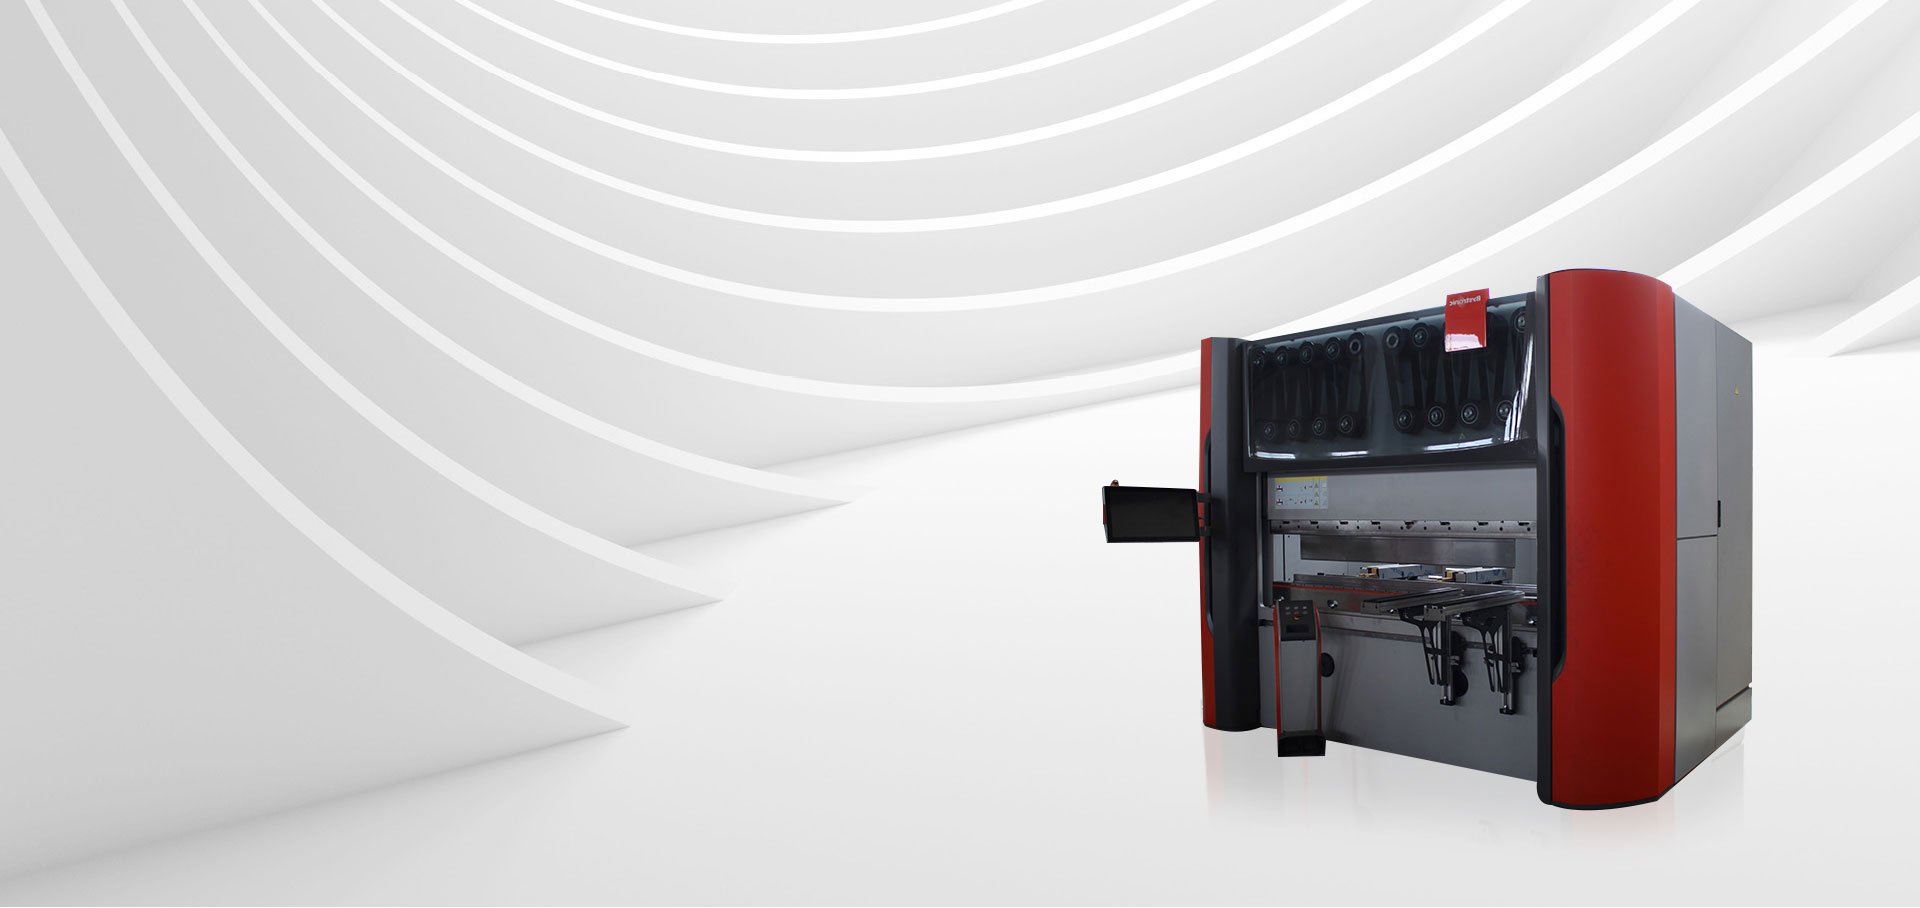
 Produsenter av tilpassede automatiserte spraybeleggsystemer, fabrikk Wuxi Shaofang Machinery Co., Ltd. er Kina-tilpassede OEM/ODM-produsenter av automatiserte spraybeleggsystemer, fabrikk, vi har avanserte og... Se produkt →
Moderne systemer lagrer en oppskrift for hvert delenummer. Når delen endres, byttes transportørens hastighet, pistolslag, forstøvningsinnstillinger og beleggflyt sammen, noe som betyr noe når den samme linjen behandler en rekke produkter over ett skift.
Forretningssaken for et automatisert spraybeleggsystem hviler på tre målbare forbedringer: finishkonsistens, materialeffektivitet og gjennomstrømning.
Beleggstandarder bedømmer en finish etter tørr filmtykkelse og utseende over hele delen. Manuell sprøyting gir naturlig variasjon, og variasjon viser seg som avslag. En automatisert pistol holder avstanden, hastigheten og sprayvinkelen, så filmtykkelsen holder seg innenfor et smalt bånd fra del til del . For leverandører som sertifiserer overflatekvalitet mot en kundespesifikasjon, kan denne repeterbarheten alene rettferdiggjøre investeringen.
Overspray er bortkastet belegg og bortkastede penger. Et kontrollert sprøytemønster, konsekvent forstøvning og konsekvent pistolvandring reduserer oversprøyting godt under det en håndoperatør produserer over et helt skift. I de fleste etterbehandlingsbutikker, beleggmateriale er den største enkeltstående forbrukskostnaden , så sparesammensetningen så snart linjen går kontinuerlig.
Et automatisert system bremser ikke i løpet av den siste timen av et skift, og én operatør kan overvåke en stand som ellers ville krevd to eller tre malere . Den samme endringen fjerner operatører fra direkte eksponering for løsemiddeltåke og overspray, noe som forbedrer arbeidsforholdene og forenkler overholdelse av ventilasjons- og eksponeringsgrenser.
Gevinsten avhenger like mye av at delene kommer inn i standen som på selve standen. Konsistente resultater starter med et konsistent underlag, og prosessinspeksjoner på hvert trinn er langt enklere å vedlikeholde når påføringstrinnet er automatisert. Vår kvalitetskontrollprosedyrer følg den logikken, med kontroller ved hvert prosesstrinn og en siste inspeksjon mot kundespesifikasjonen.
De fleste belegningslinjer underleverer fordi maskinen ble valgt før delene ble definert. En kort scoping-prosess forhindrer de klassiske feilene: en bås for liten for neste års deler, en transportør som ikke kan nå den nødvendige linjehastigheten, eller våpen som ikke får tilgang til dype fordypninger.
Samle de representative delene du skal kjøre: konvoluttstørrelse, vekt, geometri og målmengde per skift. Disse verdiene bestemmer transportbåndets bredde, båslengde og antall våpen.
Definer tørrfilmtykkelsen, utseendet og teststandarden delene må oppfylle. Målsettingen avgjør sprøyteteknologien og nivået av prosesskontroll som kreves.
Luftspray når komplekse former, luftløse systemer er effektive på store flate overflater, og elektrostatisk opplading forbedrer dekningslikheten på ledende deler. Geometrien fra trinn én avgjør hvilken metode som passer.
Test linjen med dine egne deler og beleggmateriale. Juster pistolavstand, forstøvningstrykk og transportbåndhastighet, mål deretter filmtykkelsen over delen og lås parametrene inn i oppskriften.
Det er her en egendefinert konfigurasjon får behold. Standardmaskiner passer til standarddeler; en linje bygget rundt den faktiske blandingen din unngår kompromissene som forårsaker avvisninger senere. Dette ser vi daglig i vår tilpassede tjenester arbeid, der en kundes tegninger og prosessmål driver det mekaniske designet i stedet for omvendt.
Overflatens tilstand før maling er like viktig som selve sprayen. Deler som kommer ut av formings- og sveisestasjoner har ofte grader, avleiringer eller ruheter som blir synlige under en blank overflate. Mange målstreker starter derfor først etter at deler har passert industrielt poleringsutstyr , slik at underlaget er jevnt før første strøk påføres.
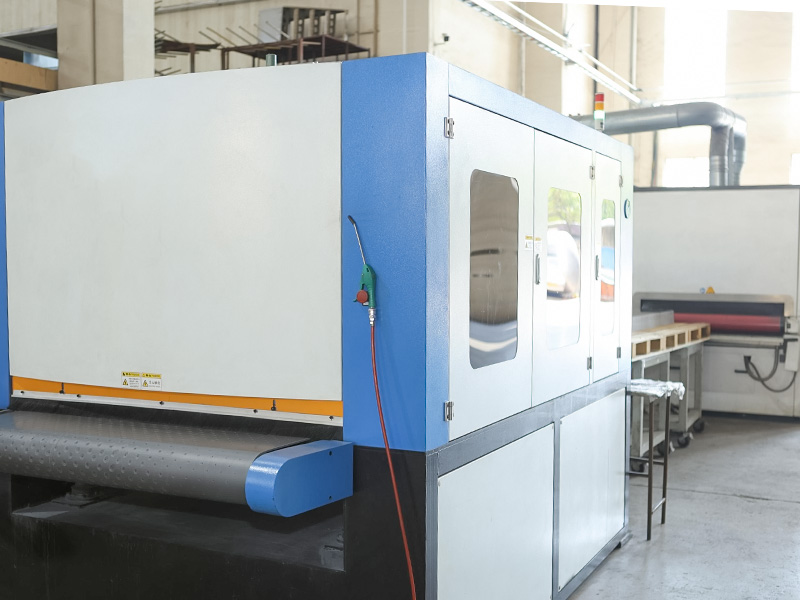 Tilpasset industrielt poleringsutstyr produsenter, fabrikk Wuxi Shaofang Machinery Co., Ltd. er Kina-tilpassede OEM/ODM-produsenter av industrielt poleringsutstyr, fabrikk, våre maskiner sikrer enhetlig... Se produkt →
Hvordan vet jeg om volumet mitt rettferdiggjør et automatisk spraymalingssystem?
Hvis belegningsstasjonen kjører mer enn ett skift, hvis finishkonsistensen genererer etterarbeid, eller hvis en enkelt dyktig operatør begrenser gjennomstrømningen, er automatisering verdt å vurdere. Tell nåværende avslag og forbruk av beleggmateriale før kjøpet; begge trender nedover etter automatisering.
Hvilke beleggmaterialer kan et automatisert system håndtere?
Løsemiddelbasert maling, vannbasert maling, grunning, klarlakk og pulverlakk kan alle påføres automatisk. Systemet må spesifiseres for materialet: væskeledninger og forstøvere er forskjellige for maling med høyt faststoffinnhold, og pulver krever en annen messe og gjenvinningsarrangement.
Kan et automatisert system integreres i en eksisterende linje?
Ja. De fleste installasjoner er ettermonterte, med transportbånd, messe og herdeseksjon tilpasset tilgjengelig gulvplass og eksisterende delflyt. Gjennomførbarhet avhenger av plassen, ikke av alderen på utstyret rundt.
Hvor mye gulvplass krever et typisk system?
En enkelt sprøyteboks med én stempelmaskin trenger omtrent samme fotavtrykk som en stor manuell boks; transportøren og herdeseksjonene er det som forlenger linjen. En komplett planløsning produseres normalt i tilbudsfasen, før det gis tilsagn.
Et automatisert spraybeleggsystem gjenoppretter sikkerheten til sluttfasen: forutsigbar filmtykkelse, repeterbar farge og tekstur, lavere materialforbruk og en linje som ikke brytes ned mellom skiftene. Start med deltegningene og en målutgang, velg maskinoppsettet rundt geometrien, og valider med prøver før du forplikter deg til full produksjon. Hvis du vurderer en ny linje, kontakt vårt ingeniørteam med dine delespesifikasjoner og syklustidsmål; vi svarer innen én arbeidsdag med en konfigurasjon og en realistisk igangsettingsplan.

 +86-13771171111 +86-13338110517