En monteringsbrakett kommer til monteringsstasjonen med alle dimensjoner innenfor oppgitte toleranser, men de to bøyevinklene har drevet en brøkdel av en grad fra tegningen. Delen ligger flatt på bordet, men når den er boltet til rammen, vil ikke sammenkoblingspanelet justeres. Å avvise denne komponenten koster produksjonslinjen to timer. Dette er punktet der en metallplatedel blir en presisjonsplatekomponent.
Presisjonsplatemetallkomponenter er definert av repeterbarhet, ikke av størrelsen på delen. En produsent kan levere en perfekt prøvedel og fortsatt mislykkes på den andre batchen hvis toleransestrategien, verktøyet og inspeksjonsrutinen ikke er designet for konsistens. Den praktiske forskjellen er om prosessen kan holde samme resultat del etter del.
Presisjonsplatemetallkomponenter er strukturelle og funksjonelle deler laget av tynne metallplater, typisk mellom 0,5 mm og 6 mm tykke, gjennom skjære-, stanse-, bøye-, skjøte- og etterbehandlingsprosesser. Ordet presisjon beskriver hvor tett den ferdige delen samsvarer med ingeniørtegningen, vanligvis uttrykt som en dimensjonell toleranse eller vinkelavvik.
Vanlige eksempler inkluderer chassispaneler, monteringsbraketter, EMC-skjold, kjøleribber, transportørføringer og styreskapskap. Det som skiller dem fra vanlige metallplater er nivået av kontroll som brukes ved hvert trinn: materialet velges og klargjøres, skjære- og formingsparametrene er utledet fra de faktiske plateegenskapene, og den ferdige delen blir målt og dokumentert.
Toleranse opptrer ikke isolert. En 0,1 mm forskyvning i en hullposisjon kan absorberes av et slisset hull i en sammenstilling, men samme forskyvning blir en fullstendig feil i et medisinsk utstyrshus. Den praktiske virkningen av presisjon avhenger av hvordan komponenten samhandler med andre deler. Derfor bør du definere toleranser rundt funksjon, ikke rundt det som ser imponerende ut på en tegning.
| Klasse | Typisk toleranse | Eksempelapplikasjon | Hva stasjonene koster |
|---|---|---|---|
| Standard | ±0,5 mm | Beskyttere, deksler, enkle paneler | Materialtykkelse |
| Presisjon | ±0,1 mm | Chassis, braketter, monteringsplater | Verktøy og programmering |
| Høy presisjon | ±0,02 mm | Medisinsk utstyr, romfartsdeler | Inspeksjon og prosesskontroll |
Å velge en toleranseklasse er en kostnadsbeslutning. Å skyve et standardskap fra ±0,5 mm til ±0,1 mm kan doble kostnadene hvis tegningen krever nytt verktøy eller en utvidet inspeksjonsplan. Den samme endringen kan bare legge til et lite beløp til en høyvolumsbrakett, fordi oppsettskostnaden amortiseres over tusenvis av deler. Den riktige tilnærmingen er å angi hvilke toleranser som er funksjonelt kritiske og la produsenten gi tilbud basert på det reelle kravet.
De fleste presisjonsplatemetallkomponenter følger samme sekvens av operasjoner, selv når delens geometri og materiale varierer. Prosessen kan oppsummeres i fem trinn.
Spolemateriale bærer intern belastning fra rulleprosessen. En nivelleringsmaskin flater ut arket, fjerner spolesettet og bringer materialet innenfor en jevn toleranse før det foretas kutt. Dette trinnet påvirker bøyningsnøyaktigheten direkte senere i sekvensen.
Det flate mønsteret overføres med en CNC laserkutter eller en CNC stansepresse. Laserskjæring håndterer komplekse konturer med smale snitt; stansing produserer runde hull og utskjæringer raskt ved høy hastighet.
CNC-bøyemaskiner bretter det flate emnet til den endelige formen. Bøyegodtgjørelsen, valg av verktøy og tilbakefjæringskompensasjon beregnes fra den faktiske platetykkelsen og materialkvaliteten. Presisjon betyr her at bøyningsvinklene holder seg innenfor 0,2 grader fra tegningen.
Sveising, pressnagler eller selvklemmende festemidler forbinder underdeler og legger til gjengede innlegg. Hver sammenføyningsmetode etterlater sin egen termiske eller mekaniske påvirkning på materialet, og valget avgjør både styrke og fremtidig brukbarhet.
Polering, avfetting og belegg beskytter overflaten og oppfyller visuelle krav. Den ferdige komponenten måles med kalibrerte instrumenter, og resultatene registreres mot tegningen.
En nivelleringsoperasjon er lett å overse på en tegning. Et ark som bare er 0,5 mm utenfor plan vil føre til at bøyninger forskyves med flere tidels millimeter etter at delen er frigjort fra dysen. For en lang sikt, spesifiser materialtilstanden som blanking-operasjonen vil produsere.
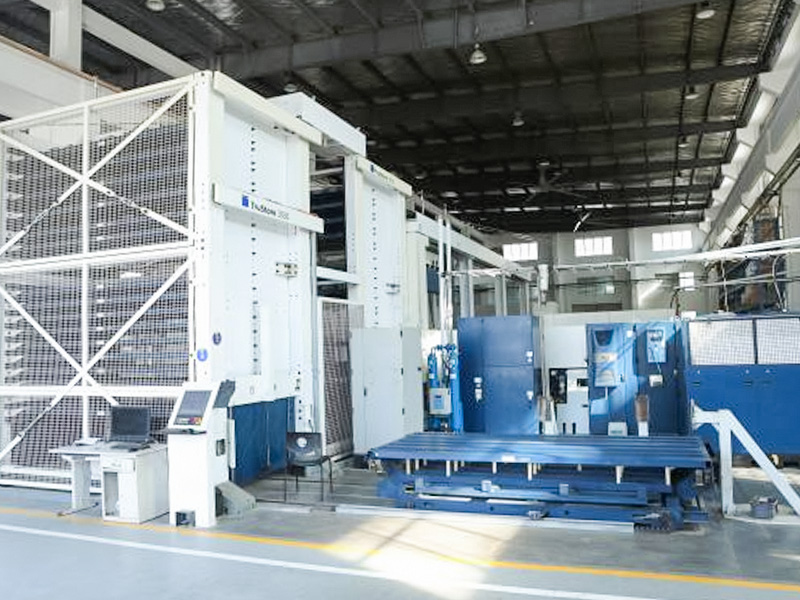
 Rulleavrettingsmaskin for å korrigere flatheten til metallplater og plater Dette utjevningsutstyret gjenoppretter flathet til deformerte plater og profiler, ved å bruke høyhardhetsruller og presis justering av gapet for å sikre dimensjonsnøyaktighet og overflatekvalitet, et kritisk trinn før blanking. Se produkt →
CNC laserskjæring er den foretrukne metoden for små til mellomstore batchstørrelser der konturen endres ofte. Maskinen leser den siste tegningen, justerer skjæreparameterne og produserer den samme geometrien på neste ark uten kostnadene for nye dyser.
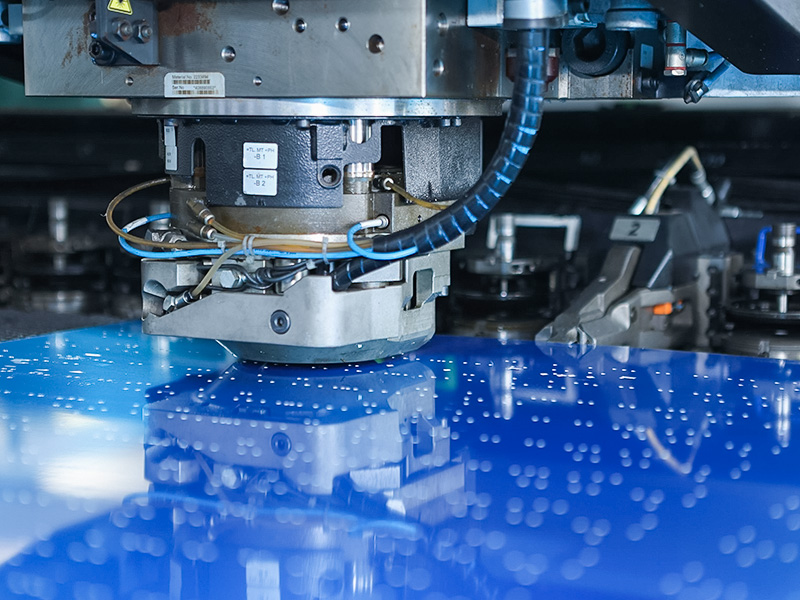
 CNC laserskjæresystem for presisjonsplatefremstilling Med avansert numerisk kontroll og arbeidsbord i stort format, behandler denne laserskjæremaskinen effektivt rustfritt stål, karbonstål og aluminium, og tilbyr høy presisjon og minimale varmepåvirkede soner for varierte delkonturer. Se produkt →
Bøying er operasjonen der de fleste dimensjonsfeil vises. En CNC-bøyemaskin med automatisk vinkelkompensasjon holder variasjonen i bøyevinkelen liten, noe som forbedrer posisjoneringen av hullmønsteret etter bretting.
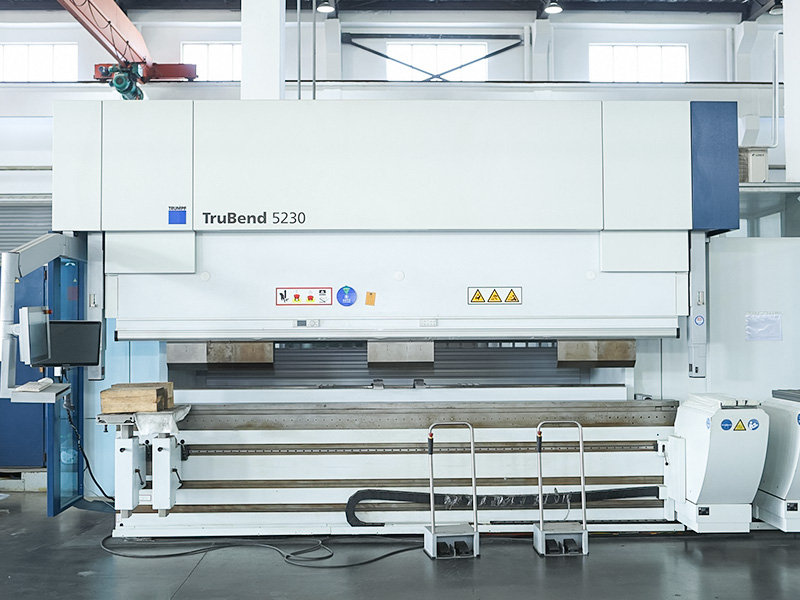
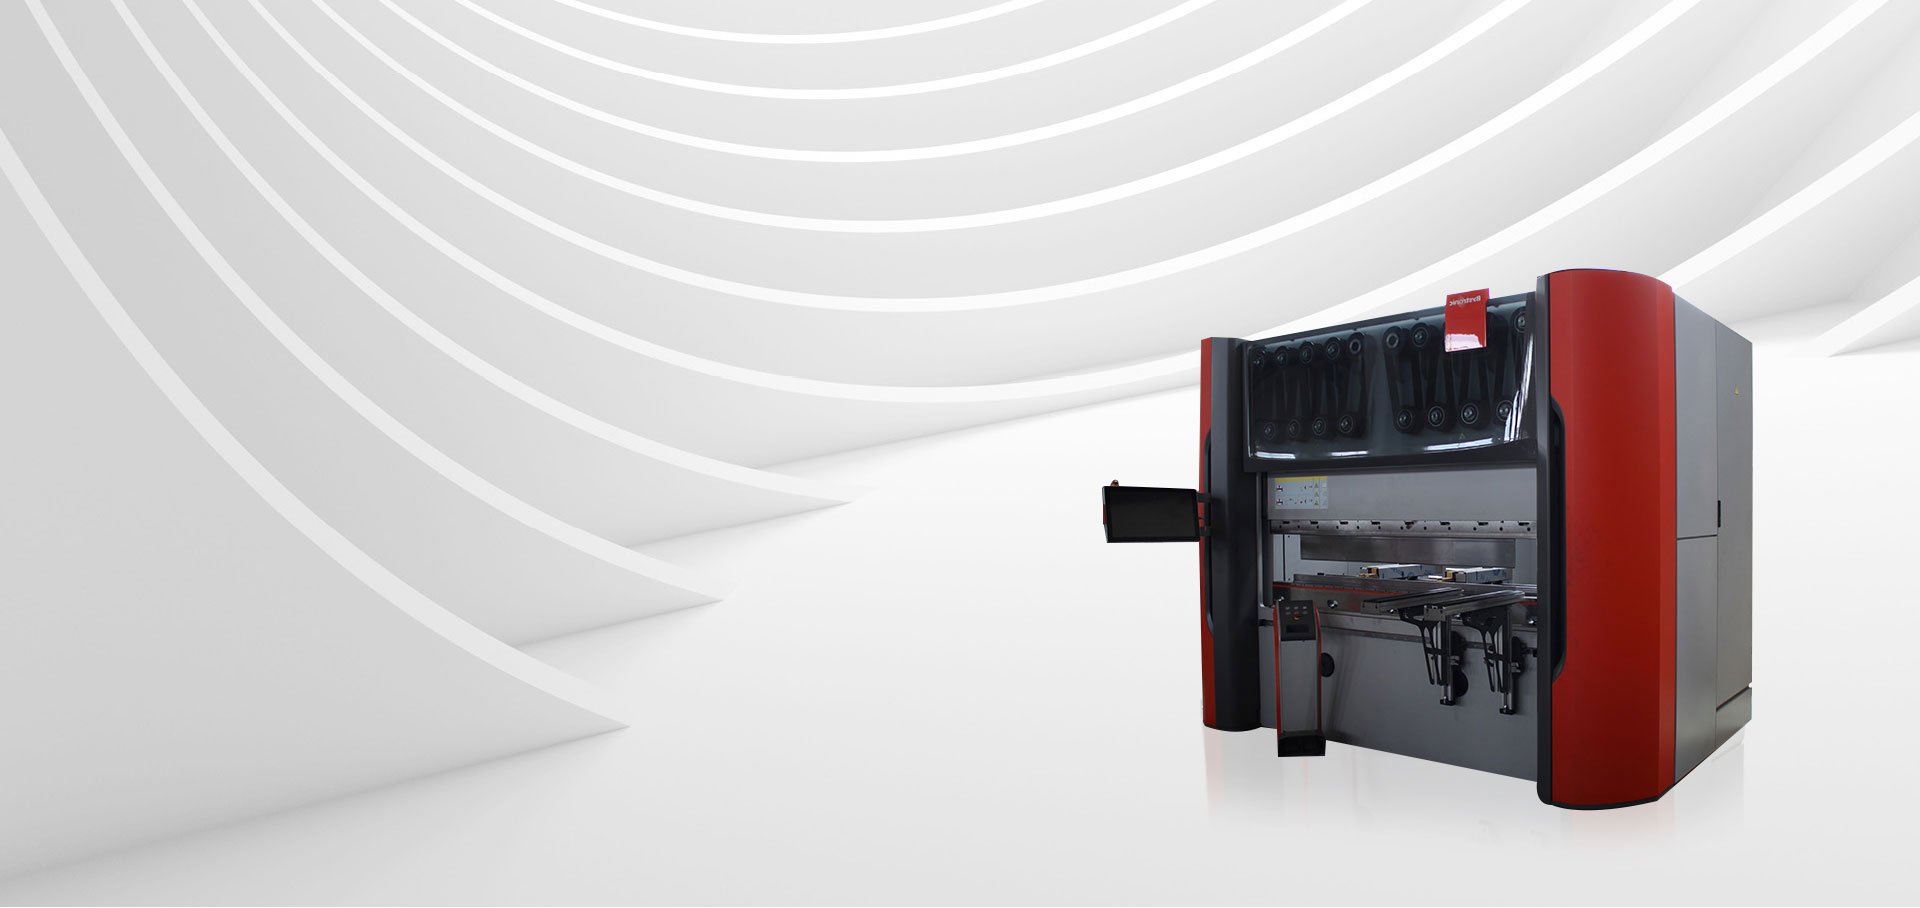
 CNC bøyemaskin med automatisk vinkelkompensasjon Denne kantpressen har et høypresisjons CNC-system og robust struktur, noe som muliggjør nøyaktig kontroll av bøyningsvinkel og lengde, reduserer feil og forbedrer hullplassering etter falsing for ulike metallplater. Se produkt →
Materialvalg er den nest største driveren for presisjon etter verktøy. Hver klasse har sin egen tilbakefjæring, anisotropi og overflatefinish, og alle tre endrer måten en kantpress holder en vinkel på.
Materialspesifikasjonen hører hjemme i tegningsforklaringen, ikke i beskrivelsen. Oppgi karakter, temperament og overflatebehandling. Hvis komponenten skal sveises, nevner du fylltråden og skjøtedesignet slik at produsenten kan planlegge prosessen.
Presisjonsplatemetallkomponenter vises uansett hvor et produkt trenger en stiv, lett strukturell innkapsling eller en gjentatt brakettgeometri.
Braketter, batteriskuffer, chassisavstivere og varmeskjold krever tette hullmønstre og flate overflater. Delene må stilles opp i en jigg uten omarbeiding, og leverandøren må demonstrere prosesskontroll for volumproduksjon.
Hus, instrumentpaneler og kirurgiske tilbehørsdeler bygges vanligvis i mindre mengder. Toleransene er ofte strammere, overflaten skal være ren, og hver komponent kan spores til et materialsertifikat.
EMC-skjold, 19-tommers stativchassis og varmespredningsplater kombinerer fine bøyeradier med hullmønstre med tett stigning. Presisjonskravet er drevet av behovet for at delen skal sitte riktig mot et PCB eller en vegg.
Beskyttere, rammer, kontrollbokser og styreplater er laget av metallplater og må beholde formen over mange års bruk. Toleransevinduet er vanligvis rundt ±0,1 mm, hovedsakelig for å holde monteringspunktene på linje etter montering.
Leverandøren kan vanligvis oppgi enhver toleranse. Det som betyr noe er om leverandøren kan bevise at prosessen kan holde det.
Spør om produsenten utfører prosesskontroller på kantpressen og laserkutteren, og om en sluttkontroll er utført mot tegningen. En dokumentert registrering med målte verdier er minimumsbevis for evne.
De fleste presisjonsfabrikanter jobber direkte fra STEP-, DXF- eller PDF-tegninger. Produsenten sjekker bøyeradiusen, materialtykkelsen og toleransestablingen før tilbud. Hvis tegningen mangler en forklaring, vil en god produsent spørre i stedet for å gjette.
Et fabrikktestsertifikat eller en materialsporbarhetspost skal vise karakter, tykkelse og batchnummer for arket som brukes i hver produksjonskjøring. Dette er spesielt viktig for komponenter i rustfritt stål og aluminium.
Små batchkjøringer koster ofte mer per enhet fordi oppsett, verktøy og inspeksjon er spredt over færre deler. Volumproduksjon absorberer denne kostnaden, og det er grunnen til at en toleranse på 0,1 mm kan være rimelig på en bestilling på 5000 deler, men dyr på en prototype på 50 deler.
Hvis en komponent trenger en ikke-standard geometri eller en uvanlig kombinasjon av krav, kan en leverandør med tilpassede fabrikasjonstjenester kan justere designet for fabrikerbarhet og anbefale en rute som holder delkostnaden rimelig.
Måten å redusere innkjøpsrisiko er å spørre tidlig, ikke sent. Send til produsenten tegningen din, forventet volum og kritiske toleranser. Be om en prosessplan som dekker materialinnhenting, forberedelse av verktøy, prosesskontroller og sluttinspeksjon. Se også gjennom leverandørens kvalitetskontrollprosess før du legger inn en stor bestilling.
Presisjonsplatekomponenter er resultatet av en kontrollert sekvens: nivellering, kutting, forming, skjøting, etterbehandling og måling. Når hvert trinn utføres med riktig utstyr og dokumentert disiplin, møter delen tegningen ikke ved flaks, men ved design. Det er standarden enhver kjøper bør forvente når de legger inn en bestilling av presisjonskomponenter.

 +86-13771171111 +86-13338110517