Tre sitater sitter på pulten til en fabrikasjonsbutikkeier. Hvert tilbud gjelder en laserskjæremaskin i metall, men lasereffekten varierer fra 4 kW til 12 kW, og prisene varierer med mer enn 40 prosent. Butikken kutter hovedsakelig 2 mm til 10 mm karbonstål, tar på seg rustfritt stålarbeid av og til, og trenger å vite hvilken maskin som vil betale for seg selv innen fem år.
Det korte svaret: det finnes ingen beste laserskjæremaskin for metallplater. Den riktige konfigurasjonen avhenger av materialene du behandler, tykkelsesområdet du kutter oftest, gjennomstrømningsmålet ditt og kostnaden per del du kan tolerere. Denne veiledningen forklarer hvordan du sammenligner maskiner på spesifikasjoner, driftskostnader og arbeidsflyttilpasning før du forplikter deg til et kjøp.
En laserskjæremaskin for metall fokuserer en laserstråle med høy effekt på et lite sted på metalloverflaten. Energien smelter eller fordamper materialet, mens en koaksial hjelpegass, vanligvis nitrogen eller oksygen, blåser det smeltede metallet ut av snittet. Et CNC-bevegelsessystem beveger skjærehodet langs den programmerte banen og produserer konturer, hull og kanter som ofte ikke trenger sekundær etterbehandling.
To laserkilder dominerer metallskjæring i dag:
For de fleste moderne metallplater har fiberlasere blitt standardvalget på grunn av høyere elektrisk effektivitet, lavere vedlikehold og bedre absorpsjon på reflekterende metaller. Det er derfor de fleste sammenligninger av laserskjæremaskiner for metallplater starter med fiberlasere.
Før du sammenligner priser, sammenligne seks tall. De definerer hva maskinen faktisk kan gjøre i butikken din.
| Spesifikasjon | Hva det påvirker | Typisk rekkevidde |
|---|---|---|
| Laserkraft | Maksimal skjæretykkelse og skjærehastighet | 1,5 kW til 30 kW |
| Arbeidsområde | Største arkstørrelse behandlet uten omplassering | 3000 x 1500 mm opp til 6000 x 2500 mm |
| Skjæretykkelse, bløtt stål (oksygen assist) | Mulighet for tykk plate | 6 mm ved 1,5 kW til 40 mm ved 20 kW |
| Kuttetykkelse, rustfritt stål og aluminium (nitrogen assist) | Slaggfri skjæring på tynne og mellomstore ark | 4 mm ved 1,5 kW til 25 mm ved 20 kW |
| Posisjoneringsnøyaktighet | Dimensjonskonsistens på tvers av arket | /-0,03 mm til /-0,05 mm |
| Maksimal hurtiggang | Tomgang mellom delene | 80 m/min til 200 m/min |
En vanlig feil er å kjøpe mer laserkraft enn materialblandingen rettferdiggjør. Hvis de fleste delene dine er 2 mm til 6 mm karbonstål, kutter en 6 kW fiberlaser raskere enn en 3 kW enhet, men hastighetsøkningen blir mindre på tynne målere. For tynne metallplater betyr akselerasjon og bevegelseskontroll like mye som råeffekten. En sterk laser på et system med svak bevegelse produserer akseptable deler med lavere gjennomstrømning.
For en dypere diskusjon om hvordan kraft, hastighet og materiale samhandler, se hvordan velge riktig CNC laserskjæremaskin for butikken din.
Hver laserkilde har sin egen kuttekonvolutt. I stedet for å diskutere absolutt overlegenhet, tenk på jobbene som vil kjøre på maskinen de fleste timene i uken.
Fiber ved 6 kW til 8 kW kutter med oksygenhjelp ved høy hastighet. CO2 fungerer også, men det bruker mer strøm per meter kuttet.
Fiber med nitrogenhjelp gir en ren, slaggfri kant. CO2 er merkbart tregere i dette området.
Fiber er det praktiske valget fordi bølgelengden på 1064 nm absorberes godt av reflekterende metaller. CO2 kan reflektere tilbake og skade optiske komponenter.
En 12 kW eller høyere fiberlaser og en CO2-laser kutter begge tykk plate. Kostnaden per del avhenger av gasstype, skjærehastighet og krav til kantkvalitet.
En enkeltfibermaskin med justerbare effektparametere og et godt hekkeprogram takler variasjon bedre enn en CO2-enhet til samme budsjett.
Å kutte hull mindre enn arktykkelsen trenger en god strålemodus. Fiberlasere gir generelt skarpere hjørner og mindre snitt.
Kjøpesummen er kun en del av totalkostnaden. En laserskjæremaskin i metall forbruker strøm, hjelpegass og forbruksvarer i hver arbeidstime. Over fem år overstiger disse driftskostnadene ofte utgangsprisen.
De viktigste kostnadsdriverne er:
Før du signerer noe, be om et pris-per-del-estimat basert på dine faktiske tegninger og materialer. En tregere maskin med lavere gassforbruk kan slå en raskere maskin på totalkostnad per del. Du kan be om denne beregningen når du kontakt oss med materiallisten din.
En laserskjæremaskin i metall fungerer ikke alene. I en typisk fabrikasjonslinje mottar laserkutteren utjevnede ark, og de kuttede delene går til stansing, bøying, sveising og overflatebehandling. Valget av lasermaskin bør derfor vurdere hva som skjer før og etter det.
En vanlig sekvens ser slik ut:
Maskinen du velger bør matche utgangshastigheten til oppstrøms nivelleringsmaskin og nedstrøms bøye- og stansestasjoner. En høyeffektlaser som mater deler raskere enn det bøyende mannskapet kan behandle, flytter bare flaskehalsen lenger ned i linjen.
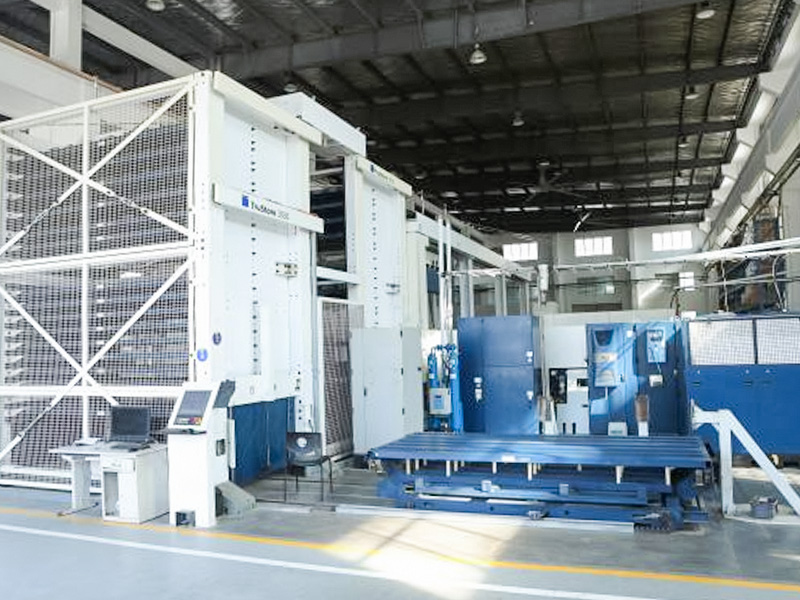
 CNC laserskjæremaskin for presisjonsskjæring av platemetallkonturer Denne maskinen håndterer konturskjæringsstadiet i en platelinje. Dens høypresisjons NC-kontroll og store arbeidsbord passer oppstrøms nivelleringshastigheter, så den passer til den balanserte produksjonsflyten som er beskrevet her. Se produkt →
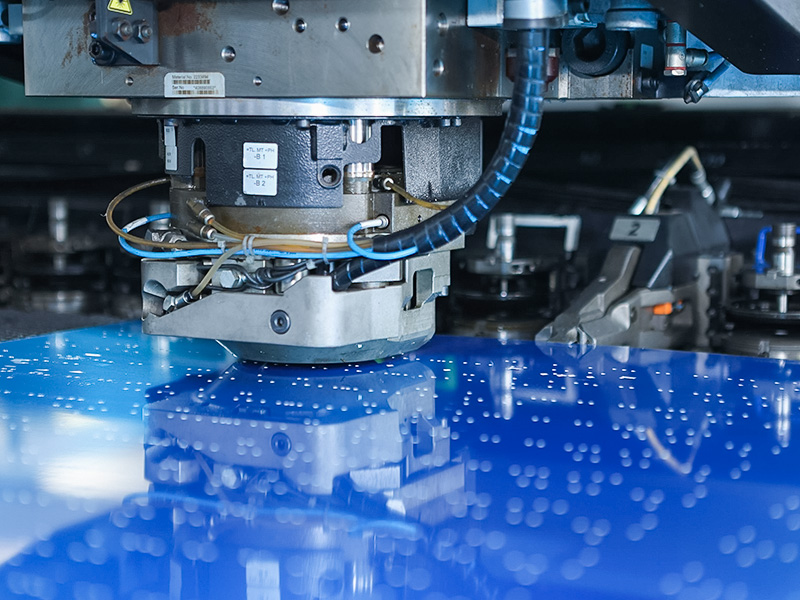
 CNC-stansepress for hullstansing og formede funksjoner Stempelpressen legger til hull og formede funksjoner etter laserskjæring, og holder metallkjeden effektiv. Den stive rammen og CNC-systemet samsvarer med planleggingen av produksjonshastigheten som er diskutert i teksten rundt. Se produkt →
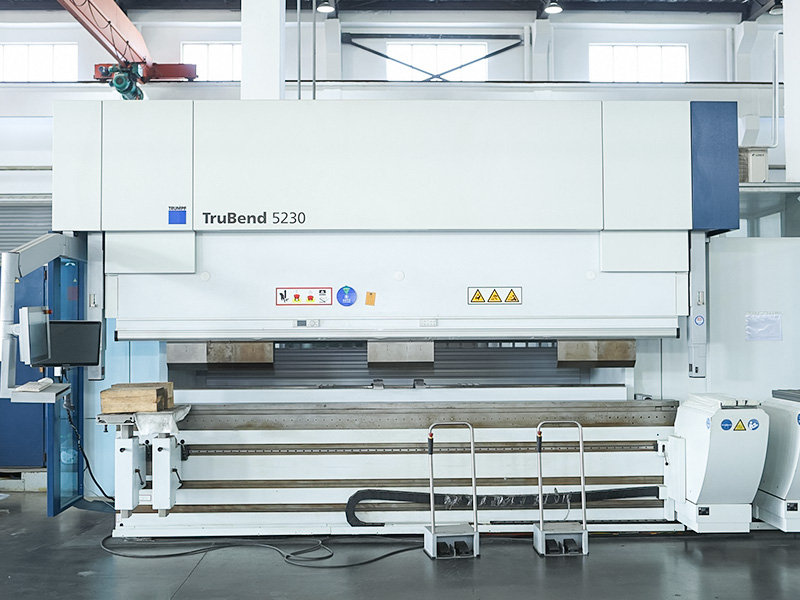
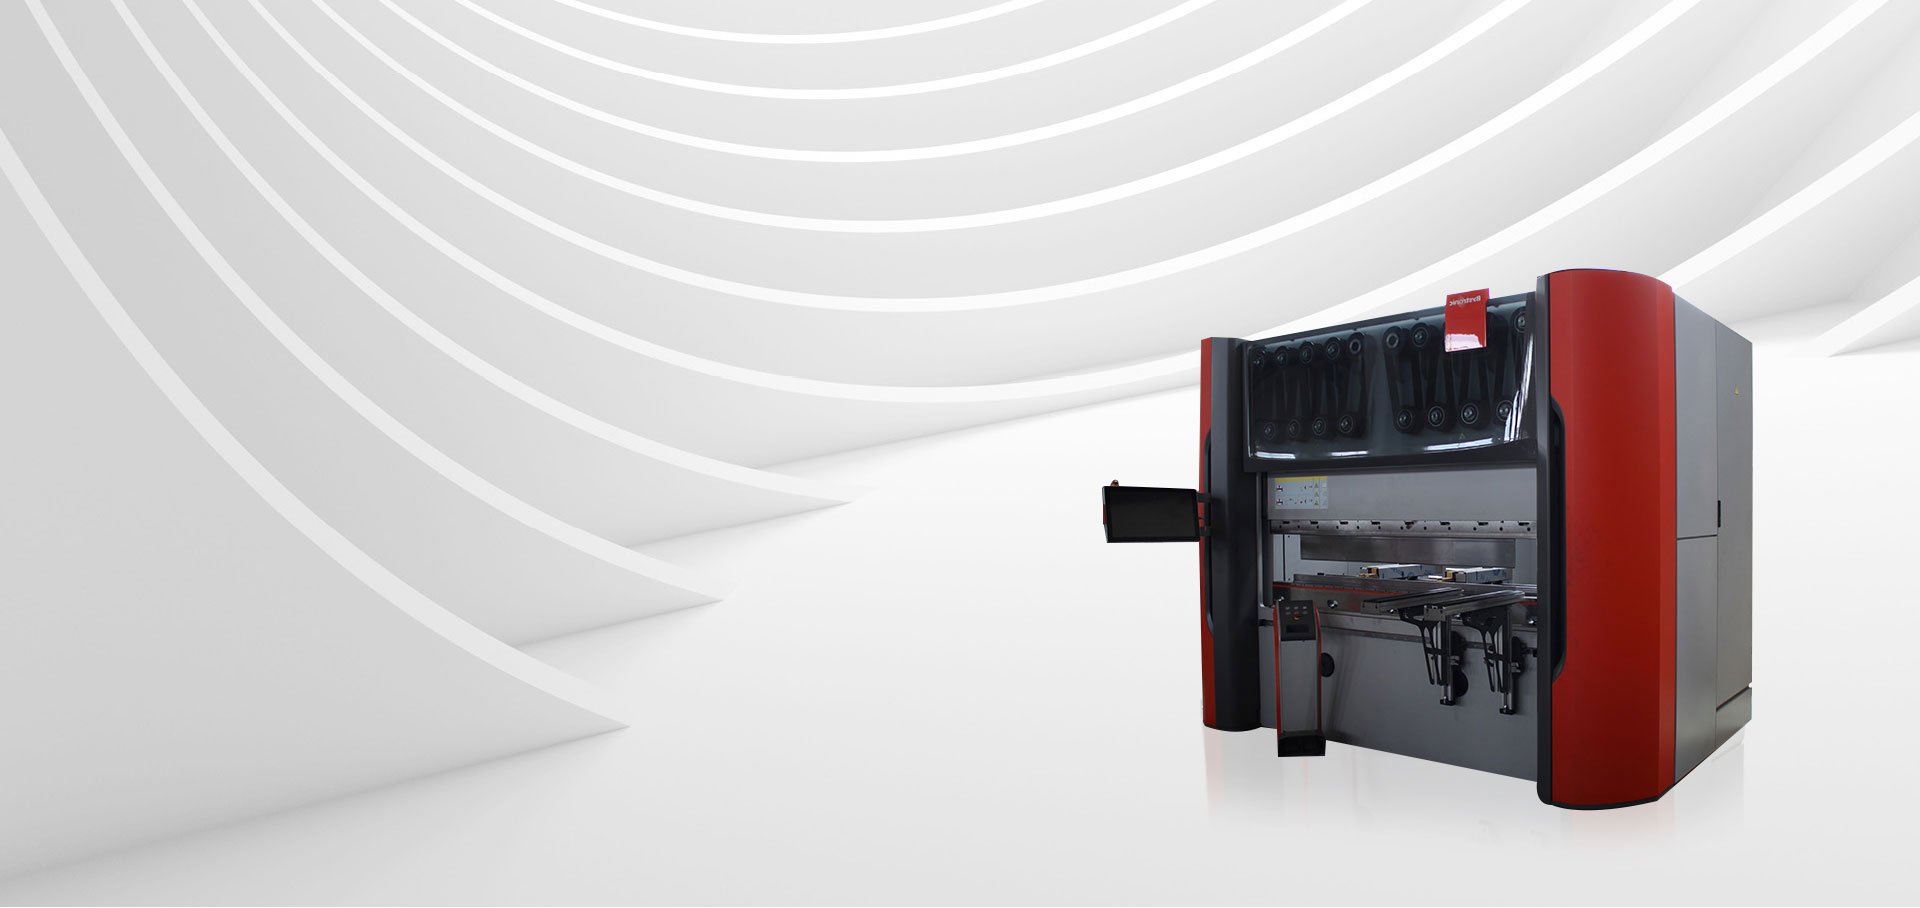
 CNC bøyemaskin for nøyaktig forming av metallplater Denne bøyemaskinen fullfører formingsstadiet med presis vinkelkontroll og formfleksibilitet. Den kobles sammen med laser- og stansestasjonene, og sikrer den balanserte produksjonslinjen hvis hastighetstilpasning er fremhevet her. Se produkt →
Vårt utvalg av plateutstyr dekker hele denne kjeden. Laserskjæremaskinen håndterer konturskjæring, stansepressen legger til hull og formede funksjoner, og bøyemaskinen fullfører formingsstadiet. Fordi disse maskinene deler en felles kontroll- og hekkefilosofi, blir programmering enklere og operatøropplæring tar mindre tid.
Fem spørsmål vil raskt avsløre om en maskin passer din operasjon:
Hva er den beste laserkraften for en laserskjæremaskin for metallplater?
For generell plateproduksjon dekker 3 kW til 8 kW fiberlasere de fleste delene i 1 mm til 16 mm karbonstål og opptil 10 mm rustfritt stål. Over 8 kW er den ekstra hastigheten mest merkbar på tykke plater.
Kan en laserskjæremaskin kutte aluminium- og kobberplater?
Ja. En fiberlaser kutter aluminium og kobber pålitelig når maskinen har tilstrekkelig kraft og riktig hjelpegasskonfigurasjon. Disse reflekterende materialene er en sterk grunn til å velge fiber fremfor CO2.
Hva er den typiske tilbakebetalingstiden for en fiberlaserskjærer?
For en butikk som kjører to skift betaler en 6 kW fiberlaser seg ofte tilbake på to til fire år sammenlignet med outsourcing, avhengig av delvolum og regionale arbeidskostnader.
Hvordan er laserskjæring sammenlignet med plasmaskjæring for metallplater?
Laserskjæring produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517