Produksjonsledere som spesifiserer en CNC-metalllaserkutter starter vanligvis med ett tall: kraft. Etter noen måneder på gulvet viser tallene som betyr noe, å være annerledes. Kostnad per del, kantkonsistens og vedlikeholdsintervaller avgjør om maskinen betaler for seg selv. Laserkildetypen driver alle tre.
For de fleste plate- og plateoperasjoner er det praktiske svaret en fiberlaser i området 1000 W til 3000 W. Den kutter rustfritt stål, aluminium og karbonstål med lavere energikostnader enn CO2, og den trenger ingen resonatorspeiljustering eller lasergasspåfylling.
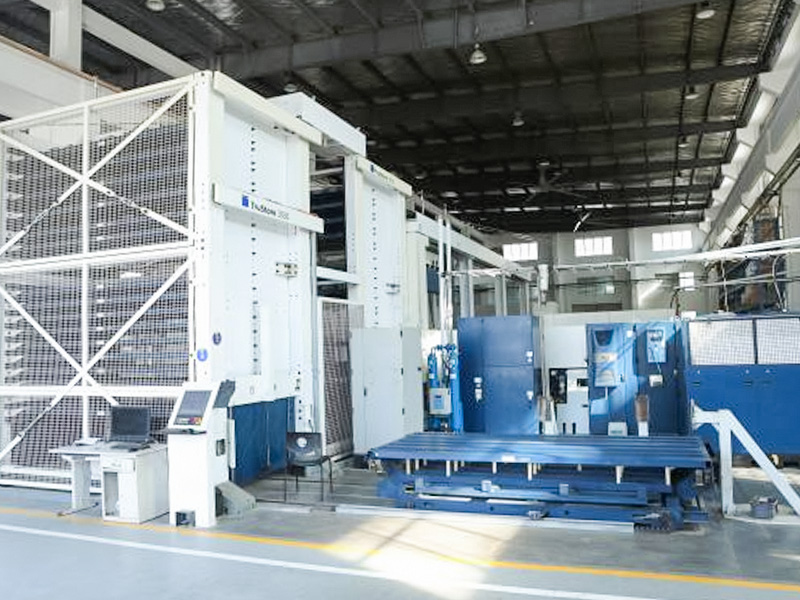
 Fiberlaserskjæremaskin for metallplater med CNC-kontroll Denne maskinen bruker en høyenergilaserstråle ledet av et avansert numerisk kontrollsystem for å kutte rustfritt, karbonstål og aluminium. Den passer små batch eller komplekse konturer, mens dens store arbeidsbord og gassassisterte moduler støtter stabil, kontinuerlig produksjon. Se produkt →
Tre laserkildetyper driver for tiden industriell metallskjæring: fiber, CO2 og krystall. Kilden bestemmer hvor effektivt energi kommer inn i metallet, som setter praktisk hastighet, kantkvalitet og driftskostnad.
Fiberlasere operere nær 1064 nm, en bølgelengde som metaller absorberer langt bedre enn de 10,6 µm som sendes ut av CO2-lasere. Mer absorbert energi betyr raskere kutting og lavere elektrisk trekk. Fiberkilder har ingen resonatorspeil å justere og ingen lasergass å fylle på, så rutinemessig vedlikehold sentreres om skjærehodet, munnstykket og beskyttelseslinsen.
CO2 lasere forbli et velprøvd alternativ for svært tykt karbonstål med oksygenhjelp og for butikker som også kutter ikke-metaller. Ulempene deres er høyere strømforbruk, speil som trenger rengjøring og justering, og forbrukbar lasergass.
Krystalllasere (Nd:YAG og Nd:YVO4) gir utmerket fokus for fine funksjoner, men har kortere komponentlevetid og lavere pumpeeffektivitet. De er nå begrenset hovedsakelig til presisjonsmikromaskinering.
| Type | Bølgelengde | Metallkutteeffektivitet | Driftskostnad | Typisk rolle |
|---|---|---|---|---|
| Fiber | Omtrent 1064 nm | Høy | Lavt | Plate- og plateproduksjon |
| CO2 | 10,6 µm | Middels | Høy | Tykt stål og ikke-metallskjæring |
| Krystall | Omtrent 1064 nm | Middels | Høy | Presisjons mikromaskinering |
Hvis arbeidet ditt domineres av plater av rustfritt, aluminium eller karbonstål, er fiber den rasjonelle standarden. Gå gjennom før du fullfører et kjøp hvordan velge riktig CNC laserskjæremaskin for verkstedet ditt å veie tykk-plate og ikke-metall unntak.
Fire spesifikasjoner har sterkest effekt på produktiviteten. Sammenlign dem med din egen materialtykkelse i stedet for med brosjyrens maksimum.
En 3000 W fiberlaser kutter typisk 12 mm bløtt stål med 1,5 til 2,0 m/min med oksygen, mens 2 mm rustfritt med nitrogen kan kjøre med 8 til 10 m/min. Beregn daglig produksjon fra tykkelsen du behandler mest, ikke fra det tynneste arket i katalogen din.
De fleste maskiner oppgir posisjoneringsnøyaktighet nær ±0,05 mm per meter og repeterbarhet nær ±0,03 mm. Tab-og-spor-sammenstillinger, hengselbraketter og sveiseforberedende deler avhenger mer av disse verdiene enn av laserkraft.
Oksygen akselererer skjæring av karbonstål, men etterlater et lite oksid på kanten. Nitrogen gir rene, oksidfrie kanter på rustfritt og aluminium. Rask veksling mellom høytrykksnitrogen og lavtrykkoksygen gir planleggingsfleksibilitet og hindrer maskinen i å bli en flaskehals.
Adaptiv piercing reduserer sprut på linsen og grader på underkanten ved å klatre i kraft under piercingen, og deretter trekke seg tilbake for kuttet. Be leverandøren om kutteprøver med din dominerende tykkelse og inspiser underkanten for slagg og kutteflaten for striper.
Hver CNC metalllaserskjæringsjobb følger en lignende sekvens. Å forstå hvert trinn hjelper deg med å evaluere kravene til programvare, automatisering og operatørkompetanse før du signerer bestillingen.
For hulltunge deler er en CNC-stansepresse ofte raskere enn laserskjæring på gjentatte hullmønstre, mens laseren håndterer komplekse konturer, små partier og stramme kantkrav. De to maskinene fungerer godt som komplementer i én produksjonslinje.
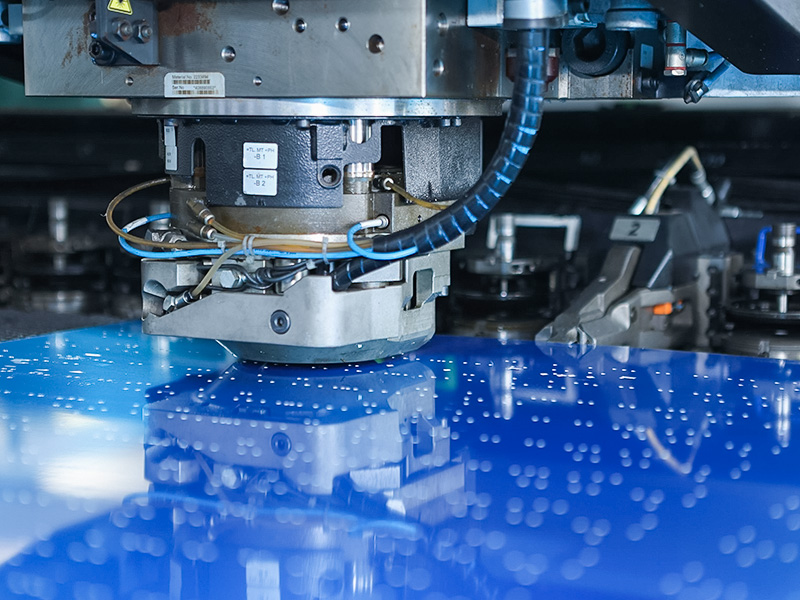
 CNC-stansepresse for metallplater med høy stivhet Denne pressen er bygget for stansing, blanking, bøying og dyptrekking, og har en stiv ramme og presis CNC-slag-, hastighets- og trykkkontroll. Den håndterer stål, aluminium og noen ikke-metallplater, noe som gjør den til et effektivt supplement til laserskjæring for gjentatte mønstre. Se produkt →
Laserkraft angir praktisk hastighet og maksimal tykkelse for hvert materiale. Verdiene nedenfor viser typiske enkeltpasseringsgrenser for moderne fiberlasere med anbefalt hjelpegass. Faktiske resultater varierer med maskinens stivhet, optikkkvalitet, fokusposisjon og gassrenhet, så betrakt dem som et sammenligningsrammeverk i stedet for en garanti.
| Fiberkraft | Blødt stål med oksygen | Rustfri med nitrogen | Aluminium med nitrogen |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Hvis det meste av arbeidet ditt er 1 til 6 mm rustfritt og aluminium, balanserer en 1500 W eller 3000 W maskin hastighet og kapitalkostnad godt. Hvis du regelmessig kutter 12 mm og tykkere karbonstål, velg minst 6000 W. Overdimensjonering øker kjøpesummen og kravet til elektrisk service uten å forbedre tynnplateeffekten.
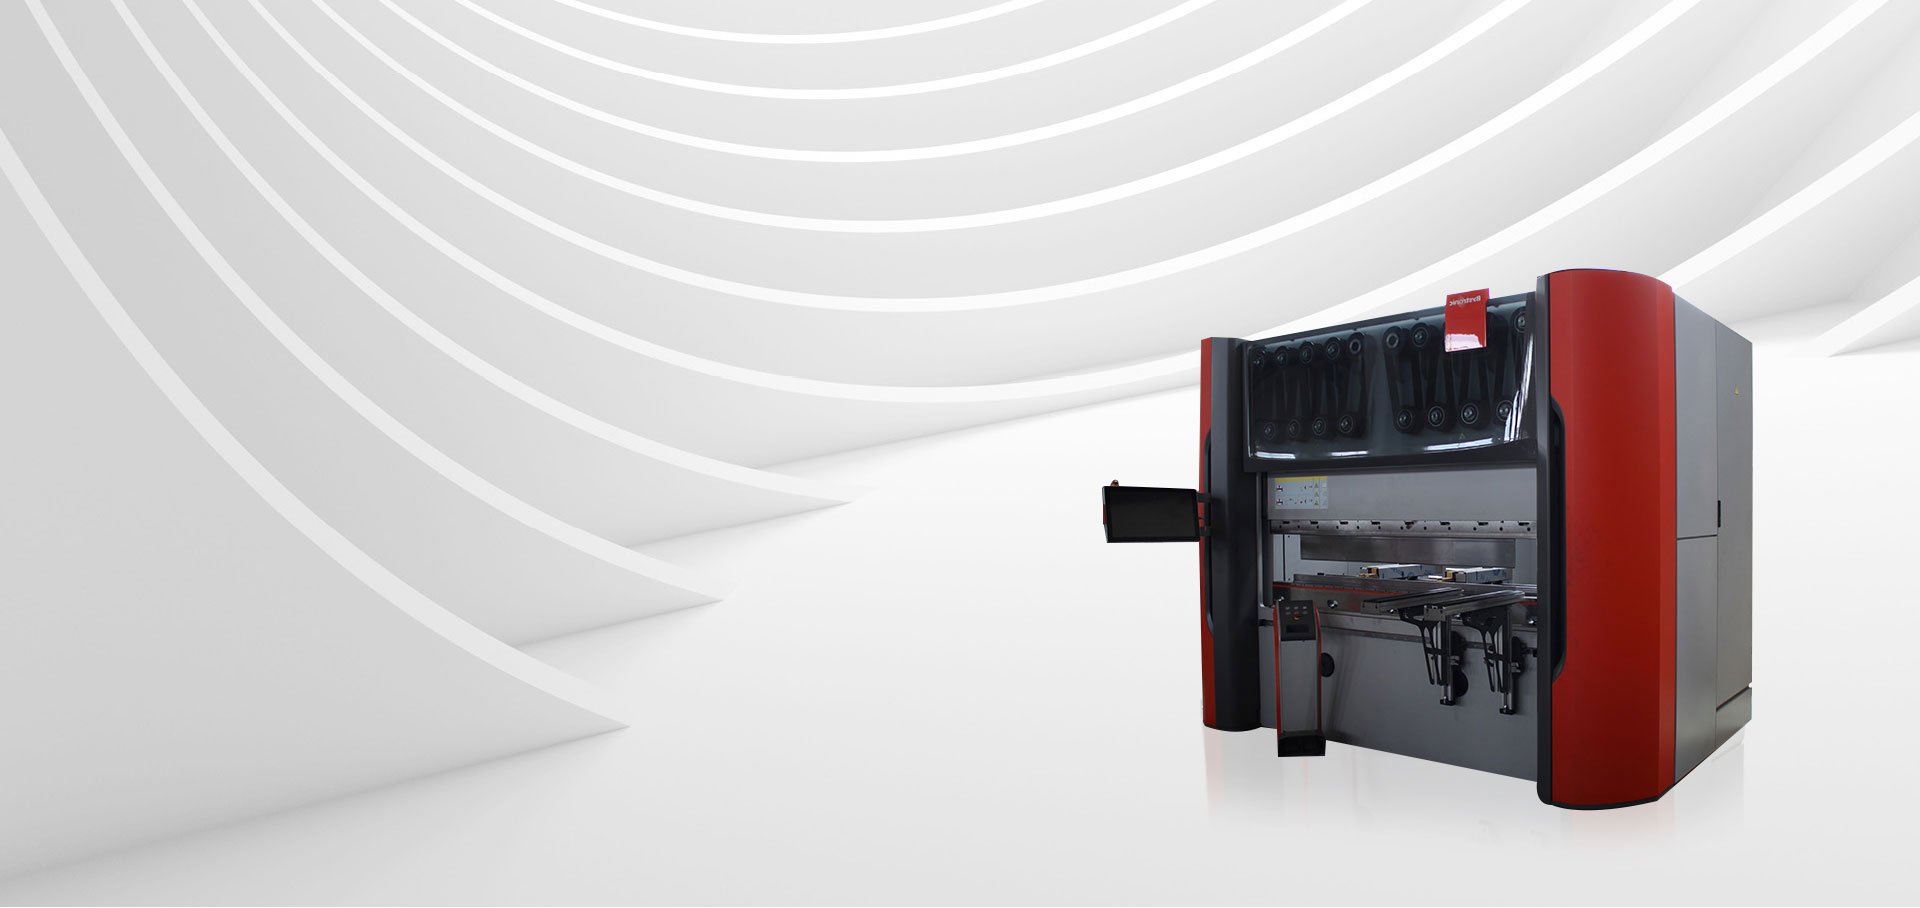
De fleste kuttede delene trenger fortsatt forming. En CNC-bøyemaskin sammen med laseren fullfører linjen, så planlegg begge deler for å forhindre at flaskehalsen beveger seg nedstrøms.
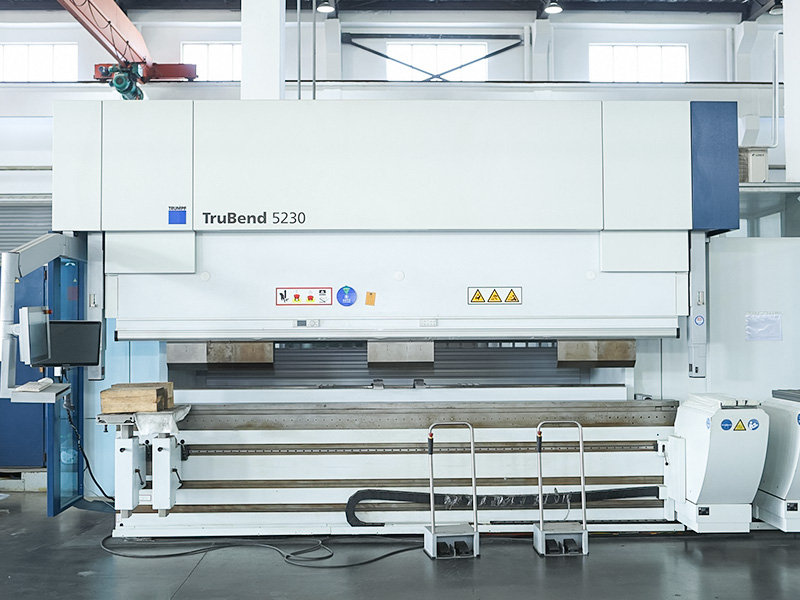
 CNC bøyemaskin med presisjonsvinkelkontroll Denne bøyemaskinen bruker et CNC-system med høy presisjon for å stille inn vinkel, lengde og trykk, redusere feil og sikre nøyaktighet. Kompatibel med ulike former, behandler den karbonstål, rustfritt stål og aluminium, og integreres jevnt i en produksjonslinje for skjæring til forming. Se produkt →
Kostnadsgapet mellom maskinene viser seg i løpet av de første 24 månedene, ofte lenge før maskinen er fullt amortisert.
For typiske produksjonsvolumer betaler fiberfordelen på elektrisitet, gass og optikk alene ofte sin høyere startpris innen to til tre år, før man teller produktivitetsgevinsten fra raskere kutting.
Kan en fibermetalllaserskjærer håndtere kobber og messing?
Ja. Kobber og messing absorberer fiberbølgelengden (ca. 1064 nm) langt bedre enn CO2-bølgelengden, og derfor har fiber blitt standarden for disse reflekterende legeringene. Maskinen trenger fortsatt beskyttelse mot bakrefleksjon i leveringsfiberen og skjærehodet, så bekreft at leverandøren har konfigurert optikken deretter. Kuttehastigheten på kobber er lavere enn på bløtt stål, og nitrogen eller luft brukes vanligvis for å unngå oksiddannelse.
Bør jeg bruke oksygen eller nitrogen for rustfritt stål?
Bruk nitrogen når kanten må være ren og oksidfri, noe som kreves for synlige deler, sveiseforberedelse eller komponenter i kontakt med mat. Oksygen gir et litt raskere kutt på tynt rustfritt men etterlater en misfarget kant og et tynt oksidlag. Hvis kantkvaliteten ikke er kritisk og delen vil bli malt eller skjult, kan oksygen redusere gasskostnadene.
Hvor mye gulvplass og bruksinfrastruktur trenger en CNC-metalllaserskjærer?
En 1500 W fibermaskin trenger vanligvis ca. 8 til 15 kvadratmeter, inkludert kjøleren og plass til arklasting og fjerning av deler. Elektrisk forsyning er vanligvis 400 V trefase med en tilkoplet last på omtrent 15 til 25 kVA avhengig av effektnivå. Du trenger også en assisterende gasstilførselsledning; nitrogen kan leveres i sylindere, dewars eller bulktank avhengig av månedlig forbruk.
CNC-metalllaserkuttermarkedet belønner kjøpere som matcher maskinen til deres faktiske produksjonsmiks. Start med en fibermaskin, verifiser den virkelige skjærehastigheten ved din dominerende tykkelse, sjekk tilgjengeligheten av hjelpegass i din region, og planlegg nedstrøms forming samtidig.
Hvis du allerede har tegninger eller en definert deleliste, en rask diskusjon med vår tilpassede tjenester team kan validere maskinkonfigurasjonen før du forplikter deg til en layout.

 +86-13771171111 +86-13338110517