For metallproduksjon er en CNC laserskjæremaskin den mest praktiske måten å gjøre flate plater om til ferdige deler med høy presisjon, men det riktige systemet er ikke det med høyest wattstyrke – det er det som er tilpasset din materialblanding, tykkelsesområde og daglig gjennomstrømning. I de fleste jobbbutikker dekker en fiberlaser i området 1 kW til 6 kW arbeid effektivt i bløtt stål, rustfritt stål og aluminium, mens CO2-lasere nå er unntaket i stedet for regelen for skjæring av metallplater.
En CNC-laserskjærer fokuserer en høyenergilaserstråle på arkoverflaten. Strålen smelter eller fordamper metallet langs en bane definert av CNC-programmet, og en koaksial hjelpegass - vanligvis oksygen eller nitrogen - blåser det smeltede materialet ut av snittet. Oksygen støtter bløtt stål som skjærer gjennom en eksoterm reaksjon, mens nitrogen gir en ren, oksidasjonsfri kant på rustfritt stål og aluminium.
Sammenlignet med stansing eller plasmaskjæring gir laserskjæring tre praktiske fordeler ved platearbeid:
Av denne grunn behandler mange fabrikker nå CNC-laserskjæring som standard første trinn i platefremstillingsprosessen, spesielt når batchstørrelser varierer.
For metallplater er valget av laserkilde viktigere enn noen annen spesifikasjon. Fiberlasere har blitt standard for metallskjæring fordi de absorberer godt i reflekterende materialer som aluminium, messing og kobber, og fordi driftskostnadene er lavere. CO2-lasere forblir i enkelte platebutikker, hovedsakelig for å kutte tykkere bløtt stål med oksygen eller for kombinert metall- og ikke-metallarbeid.
| Aspekt | Fiberlaser | CO2 laser |
|---|---|---|
| Bølgelengde | Rundt 1,06 µm | Rundt 10,6 µm |
| Reflekterende metaller | God på aluminium, messing og kobber | Refleksjonsrisiko; trenger spesiell optikk |
| Elektrisk effektivitet | Høyere; konverterer mer inngangseffekt til stråleenergi | Lavere; mer energi tapt som varme |
| Forbruksvarer | Ingen resonatorgass; optikk slites sakte | Lasergass og speil krever periodisk utskifting |
| Typisk plateserie | Opptil 20-25 mm bløtt stål med 6 kW kilde | Egnet for tykk plate med høyeffektsenheter |
| Vedlikehold | Enklere bjelkelevering, lavere driftsbelastning | Flere optiske komponenter og innrettingssjekker |
For de fleste plateprodusenter er fiber løsningen med lavere kostnader og høyere tilgjengelighet. Den eneste grunnen til å holde CO2 i samtalen er en produktmiks dominert av tykk karbonstålplate eller ikke-metalliske materialer.
Når du sammenligner sitater, fokuser på tallene som påvirker deler per skift i stedet for overskriftskrafttallet.
Disse parameterne er nøyaktig de vi bygger inn i våre produksjonslaserskjæremaskiner, med fokus på stabil skjæreytelse og kontinuerlig drift for platebutikker.
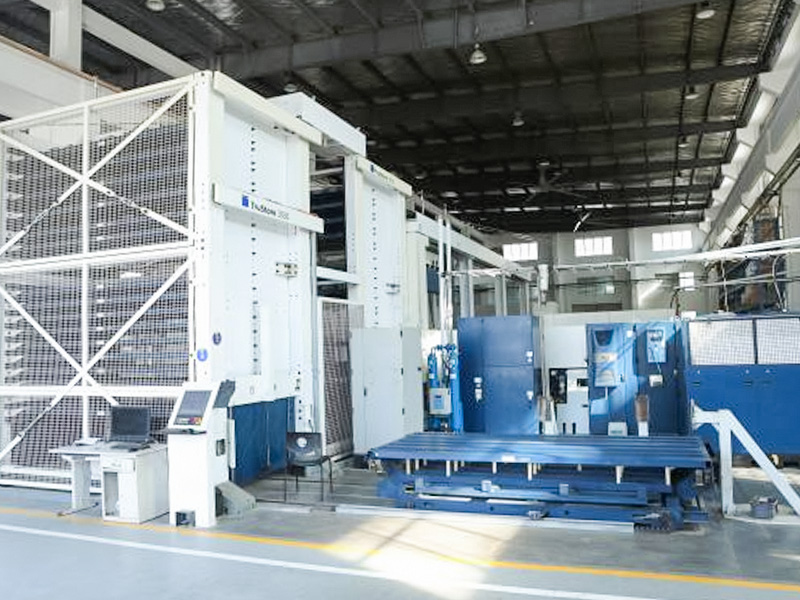
 CNC laserskjæremaskin for plateproduksjon Denne CNC-laserskjæreren i produksjonsgrad leverer stabil, kontinuerlig skjæring for rustfritt stål, karbonstål og aluminium, med bord i stort format og automatisk fjerning av spon – avgjørende for å definere forsvarlige spesifikasjoner på butikkgulvet. Se produkt →
Følg denne sekvensen for å komme frem til en spesifikasjon du kan forsvare foran ledergruppen.
Hvis arbeidsmengden for det meste er tynnplate under 4 mm, er en 1-3 kW fibermaskin med byttebord ofte det beste. For blandet arbeid som inkluderer 8-20 mm plate, flytt opp til 4-6 kW.
For en mer detaljert diskusjon om maskinvalg, se vår veiledning om hvordan velge riktig CNC laserskjæremaskin .
Maskinkjøpere i plateindustrien gjentar de samme feilene. Å unngå dem sparer penger og nedetid.
Hvis du fortsatt er usikker på riktig konfigurasjon, kontakt vårt ingeniørteam med materiallisten din og prøvetegninger.
Ja. En fiberlaser er spesielt god med aluminium, og skjærer fra tynn folie opp til 10 mm eller mer uten refleksjonsproblemer fra eldre CO2-systemer. Med nitrogenassistanse forblir kuttekanten ren og oksidasjonsfri.
For bløtt stål kutter en 3 kW fiberlaser vanligvis opp til ca. 20 mm, mens en 6 kW maskin når 25 mm eller litt mer. Grensene for rustfritt stål og aluminium er lavere, typisk rundt 10-14 mm ved samme effektnivå. Det meste av plateproduksjon skjer under 10 mm, der en 1-2 kW maskin allerede yter godt.
Driftskostnadene består av elektrisitet, hjelpegass og forbruksvarer som beskyttelsesvinduer og kuttedyser. Nitrogen er vanligvis den største gjenstanden når du behandler mye rustfritt eller aluminium. Be om standard gassstrømtabell for maskinen og multipliser med din lokale gasspris, i stedet for å stole på brosjyreeffektivitetstall.
Det avhenger av delen. Laserskjæring er mer fleksibel for komplekse konturer og designendringer med null verktøykostnader. Stansing er billigere for svært store volum av enkle hull. Mange butikker driver begge deler, og bruker stansepressen for repeterende hullmønstre og laseren for alt annet.

 +86-13771171111 +86-13338110517